Pусский
 English
 русский
 Deutsch
 عربى


+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
Большинство винтов из нержавеющей стали не вырезаются из прутка. Их холодным формованием производят из проволоки со скоростью, которая удивила бы многих инженеров, а затем накатывают, очищают и проверяют резьбу. Каждый шаг оставляет отпечаток пальца на готовом винте: поток зерна, качество поверхности, точность резьбы и устойчивость к коррозии. В этой статье слово «винт» относится к болтам и другим крепежным деталям с резьбой. Если вы понимаете процесс, вы сможете лучше задавать вопросы о покупаемых деталях и понимать, почему два винта одинаковых размеров могут вести себя совершенно по-разному в одной сборке.
Контент
Каждый винт представляет собой стальную проволоку, обычно диаметром от 5,5 до 25 мм, которая поставляется из марок, выбранных с учетом прочности и коррозионной стойкости. Наиболее распространенными аустенитными марками крепежа из нержавеющей стали являются 304/304L и 316/316L. Марка 316L содержит молибден, который повышает устойчивость к хлоридам и кислотам, что делает его предпочтительным выбором для морской, химической и пищевой промышленности. Перед формовкой стержень травят для удаления окалины, покрывают подходящей смазкой для волочения и протягивают через ряд твердосплавных матриц для достижения точного диаметра, необходимого для размера изготавливаемого винта.
Рисование проволоки – это не только диаметр. Он также контролирует объем заготовки, которая будет заполняться матрицей, и твердость проволоки, с которой может справиться жатка. Слишком твердая проволока может треснуть в головке; слишком мягкая проволока может не заполнять острые углы головки. Именно поэтому перед производством производитель проверяет поступающие сертификаты материалов, прочность на разрыв и дефекты поверхности.
Холодная высадка является основой современного производства винтов. Длина тянутой проволоки отрезается до точного веса заготовки, проходит через ряд матриц и ударяется пуансонами на высокой скорости. Удар заставляет сталь растекаться по форме головы. Шестигранные головки, цилиндрические головки, потайные головки, фланцы и квадратные шейки можно формовать без нагрева металла. Поскольку материал течет, структура зерен повторяет контур головки, а не прерывается при резке. Это основная причина, по которой винт с холодной головкой прочнее и надежнее, чем винт с механической обработкой из того же материала.
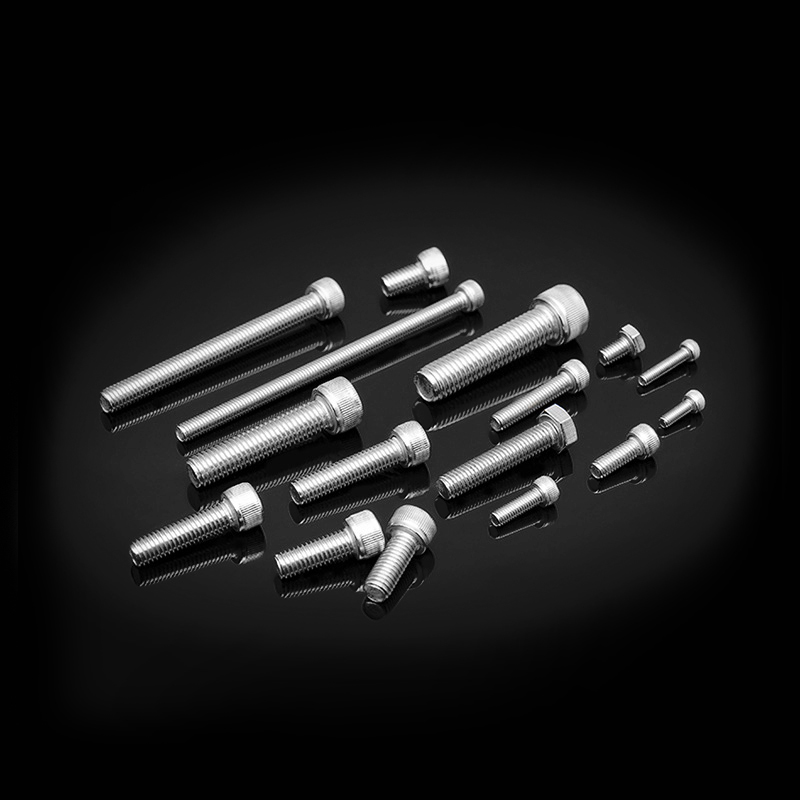
Одним из распространенных примеров холодноштампованной головки является винт с шестигранной головкой. Внутреннее шестигранное гнездо не вытачивается из обработанной заготовки; он экструдируется в жатке, что сохраняет непрерывную структуру зерна.
 Винты с шестигранной головкой из нержавеющей стали DIN 912 Холодная высадка выдавливает внутреннее шестигранное гнездо, сохраняя непрерывную структуру зерна. Подходит для соединений механического оборудования, требующих установки с крутящим моментом и прочного крепления при высоких нагрузках. Посмотреть продукт →
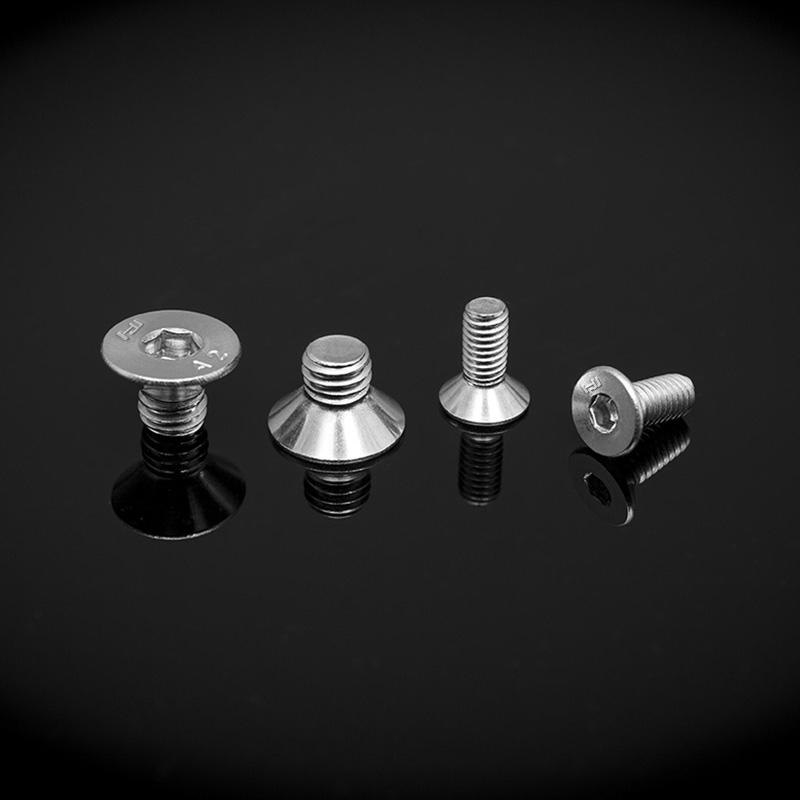
Холодная высадка также позволяет получить головки специальной формы, такие как грибовидные головки с квадратными шейками, часто используемые в соединениях древесины и конструкций, а также нестандартной геометрии, резка которых невозможна с экономической точки зрения.
После формирования головы заготовка не имеет резьбы. Следующим шагом является накатка резьбы, также называемая формованием резьбы. Заготовка зажимается между плоскими матрицами или между вращающимися цилиндрическими матрицами, выступы и канавки которых являются зеркальным отражением требуемой резьбы. Когда штампы сжимают сталь, материал выталкивается наружу, образуя корни и гребни. Никаких сколов и материальных потерь нет.
Накатанная резьба имеет ряд преимуществ:
Нарезание резьбы предназначено для очень больших диаметров, образцов или материалов, которые недостаточно пластичны для прокатки. Для большинства винтов из нержавеющей стали размером от M2 до M20 стандартом является прокатка.
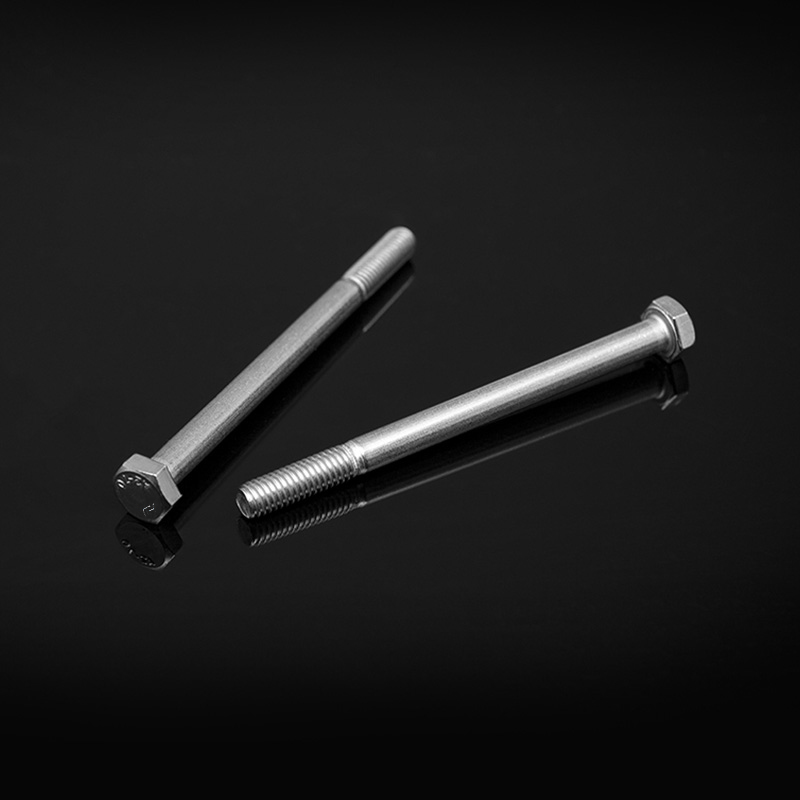
Типичным примером являются винты с шестигранной головкой с полной резьбой, изготовленные по стандарту DIN 933: головка имеет холодную головку, а хвостовик прокатывается по всей длине за один проход.
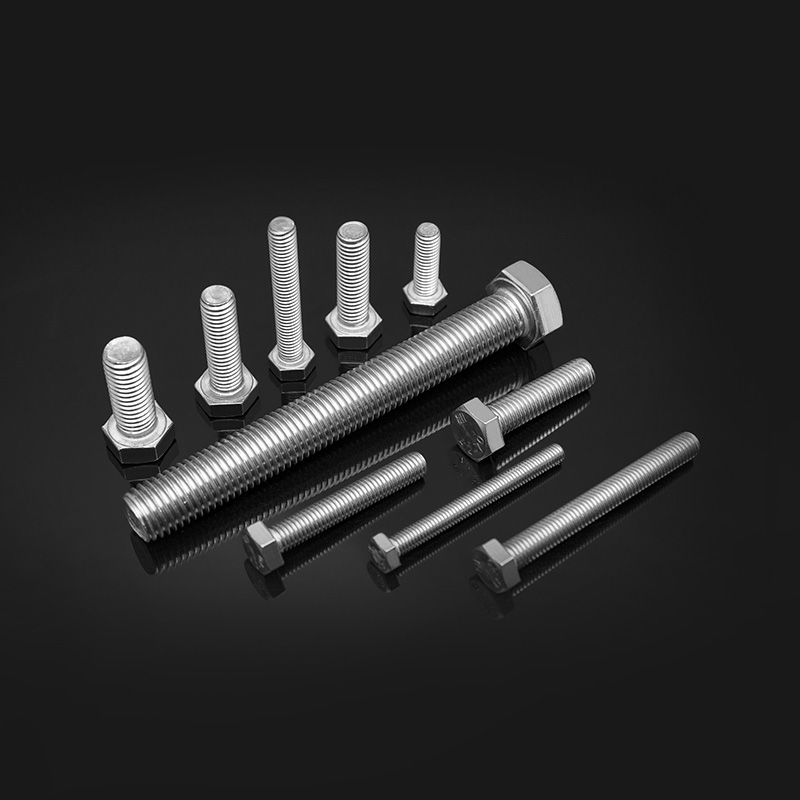 Болты с шестигранной головкой с полной резьбой из нержавеющей стали DIN 933 Полностью резьбовая конструкция обеспечивает прочное соединение для тяжелых условий эксплуатации. Холоднокатаная и резьбовая прокатка за один проход, подходит для тяжелого оборудования, промышленного оборудования и строительства. Посмотреть продукт →
Одним из распространенных заблуждений является то, что винты из нержавеющей стали закаляются в результате термической обработки в печи. В действительности аустенитные марки, такие как 304 и 316L, не могут быть упрочнены термообработкой; их сила обусловлена холодной обработкой, вызванной волочением проволоки и холодной высадкой. Низкотемпературная обработка может применяться для снятия остаточных напряжений после жесткой формовки, а отжиг может восстановить пластичность, если материал слишком сильно упрочнился.
Мартенситные нержавеющие стали, такие как 410 или 420, отличаются: их закаливают путем закалки и отпуска и применяют там, где необходимы более высокие твердость и износостойкость. Для промышленных аустенитных крепежных изделий фраза А2-70 или А4-80 уже указывает класс прочности, который достигается за счет холодной обработки.
После формовки и термообработки винты очищают от смазочных материалов и металлических частиц, затем пассивируют в ванне с азотной или лимонной кислотой. Пассивация растворяет свободное железо с поверхности и способствует образованию естественного слоя оксида хрома, который придает нержавеющей стали коррозионную стойкость. Для получения более блестящей и гладкой поверхности можно использовать электрополировку.
Контроль качества проходит от входящей проволоки до упакованной коробки. На наших производственных линиях мы контролируем размер заготовки, заполнение головки, диаметр шага резьбы, твердость и визуальное состояние поверхности. Окончательные случайные образцы проверяются на соответствие применимому стандарту. В таблице ниже приведены общие проверки.
| Проверить | Что он проверяет | Общий метод |
|---|---|---|
| Точность размеров | Высота головки, ширина головки, диаметр шага резьбы | Штангенциркули, калибры-пробки, оптический компаратор |
| Механическая прочность | Пробная нагрузка, предел прочности | Машина для испытания на растяжение |
| Твердость | Устойчивость к вдавливанию | Тест Виккерса или Роквелла |
| Коррозионная стойкость | Устойчивость к красной ржавчине | Испытание солевым туманом |
| Качество поверхности | Заусенцы, трещины, следы штампов | Визуальный осмотр, микроскоп, магнитопорошковый тест. |
Стандарты играют большую роль. ISO 3506-1 определяет классы прочности крепежных изделий из нержавеющей стали: А2-70 означает аустенитный крепеж типа 304 с минимальной прочностью на разрыв 700 МПа, а А4-80 относится к крепежу типа 316 с пределом прочности 800 МПа. Ответственный поставщик маркирует головку всякий раз, когда это позволяет форма, и предоставляет сертификаты испытаний, подкрепленные отслеживаемыми записями.
Знание того, как изготавливаются винты, меняет способ их покупки. Накатанные с холодной головкой винты обычно работают лучше, чем нарезанные или механически обработанные винты при усталостных нагрузках, поэтому их предпочитают в двигателях, железнодорожных транспортных средствах, ветряных турбинах и стальных конструкциях. Но этот процесс работает хорошо только тогда, когда проволока чистая, матрицы в хорошем состоянии и программа проверки реальна.
Перед размещением заказа запросите сертификаты на материалы, маркировку класса прочности, протоколы испытаний размеров и данные о солевом тумане. Посетите фабрику или запросите видеодоказательства производства. Изношенные штампы для холодной высадки могут оставлять под головкой трещины, невидимые невооруженным глазом, а плохая партия может пройти простую проверку размеров, скрывая при этом внутренние дефекты. Надежный поставщик покажет вам, как они контролируют эти риски.
Чтобы определить практические характеристики вашего приложения, вы можете прочитать нашу руководство по выбору болтов из нержавеющей стали .
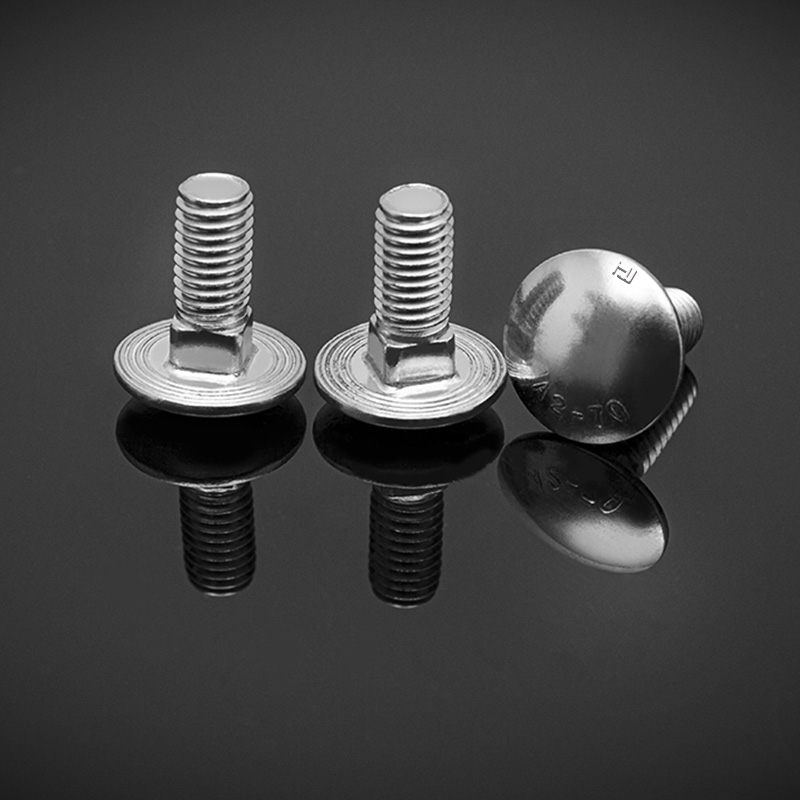
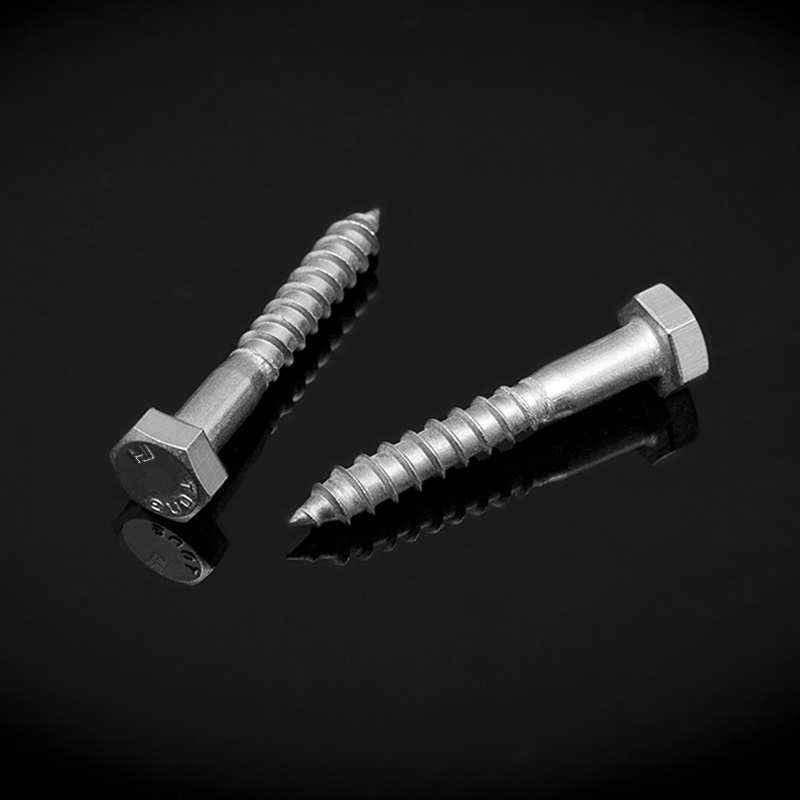
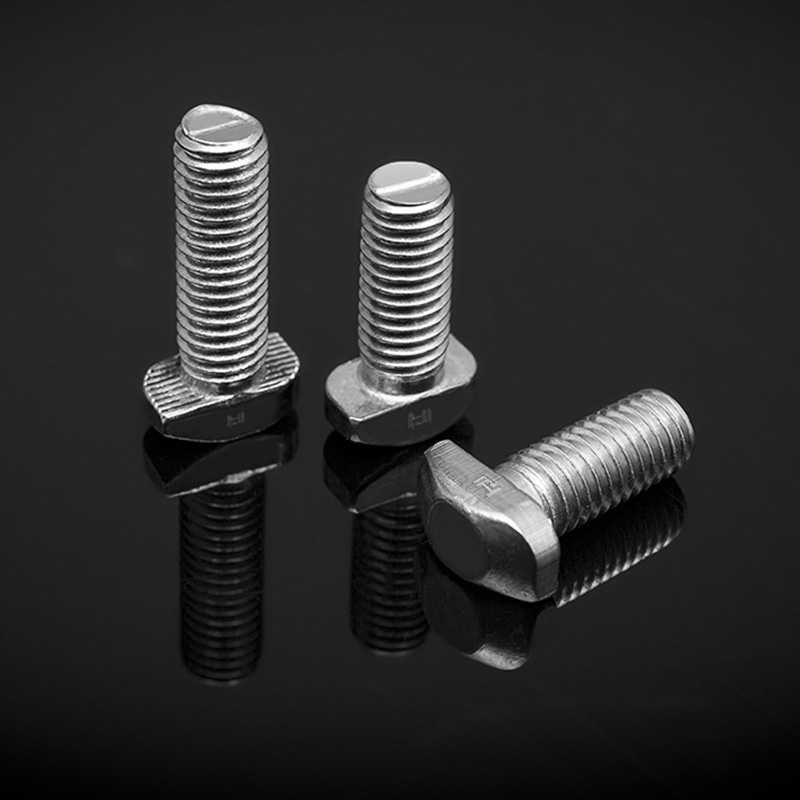
По тому же процессу изготавливаются и специальные формы голов. Например, грибовидная головка с квадратной шейкой имеет холодную головку с квадратным воротником под головкой, чтобы предотвратить вращение в древесине или структурных соединениях.
 Болты с квадратной шейкой и грибовидной головкой из нержавеющей стали DIN 603 Полукруглая головка с квадратной шейкой предотвращает вращение, идеально подходит для соединений древесины и металла. Короткая резьба подходит для более мягких материалов, таких как дерево, используемых в мебели и соединениях конструкций. Посмотреть продукт →
Это своего рода вариация, которая доказывает, что производитель разбирается в конструкции оснастки, а не только в стандартах каталога.
Производство винтов — это дисциплина точной обработки. Зная, как изготавливаются винты, вы можете оценить поставщика по качеству его проволоки, состоянию его матриц, стабильности накатки резьбы и полноте данных проверки. Это гораздо более значимо, чем просто сравнение цен.
Нить Толерантность: 6G стандартный DIN 13-15 、 DIN 13-12 Диаметр стержня d D≤m20 : A2-70 、 A4-70 ; M20 < D≤m39 : A2-50 、 A4-50 ; D≥M39 : C3 、 C4 ; D < M39
См. Подробности
Авторское право © Jiangsu Huajie Stainless Steel Products Co., Ltd. Все права защищены.