Pусский
 English
 русский
 Deutsch
 عربى


+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
Вы когда-нибудь брали в руки винт и задавались вопросом, как он превратился из мотка стальной проволоки в прецизионный крепеж, скрепляющий ваш проект? Компания Jiangsu Huajie Sustainable Steel Products Co., Ltd. уже более двух десятилетий производит крепеж из нержавеющей стали, ежегодно производя десятки тысяч тонн для различных отраслей промышленности, от высокоскоростного железнодорожного транспорта до аэрокосмической отрасли. Этот процесс представляет собой увлекательную смесь машиностроения, металлургии и контроля качества. Давайте пройдемся по каждому этапу, как мы это делаем на нашем заводе площадью 80 000 квадратных метров.
Контент
Каждый винт начинается с катушки катанки. Для крепежа из нержавеющей стали мы используем такие марки, как 304, 316L или 201, в зависимости от требуемой коррозионной стойкости и прочности. Катанка сначала протягивается через ряд матриц для достижения точного диаметра, необходимого для заготовки винта. Этот процесс холодного волочения также слегка упрочняет материал, что улучшает его механические свойства. Перед отправкой проволоку часто отжигают в печи с контролируемой атмосферой, чтобы размягчить ее и снять внутренние напряжения, обеспечивая постоянную текучесть на этапах формовки.
На нашем предприятии мы закупаем катанку от проверенных заводов и проверяем каждую партию на химический состав и качество поверхности. Этот фундамент имеет решающее значение: безупречный старт означает надежный готовый продукт.
Холодная высадка — это основная операция, придающая винту форму головки. Проволока подается в машину холодной высадки, где отрезное лезвие разрезает ее на точную длину, называемую «заготовкой». Затем пулю пропускают через серию пуансонов и штампов, которые постепенно формируют головку. Это происходит за долю секунды под огромным давлением — металл течет, как шпаклевка, в полость матрицы, создавая форму шестигранной головки, цилиндрической головки или любого нестандартного профиля.
Например, чтобы изготовить винт с шестигранной головкой, заготовку высаживают (сжимают), чтобы увеличить диаметр головки, а затем ударяют шестигранным пуансоном для формирования окончательной геометрии. После высадки заготовка винта выходит из станка с почти готовой головкой, но еще без резьбы. На этом этапе мы также наносим фирменное смазочное покрытие, чтобы уменьшить трение на следующем этапе.
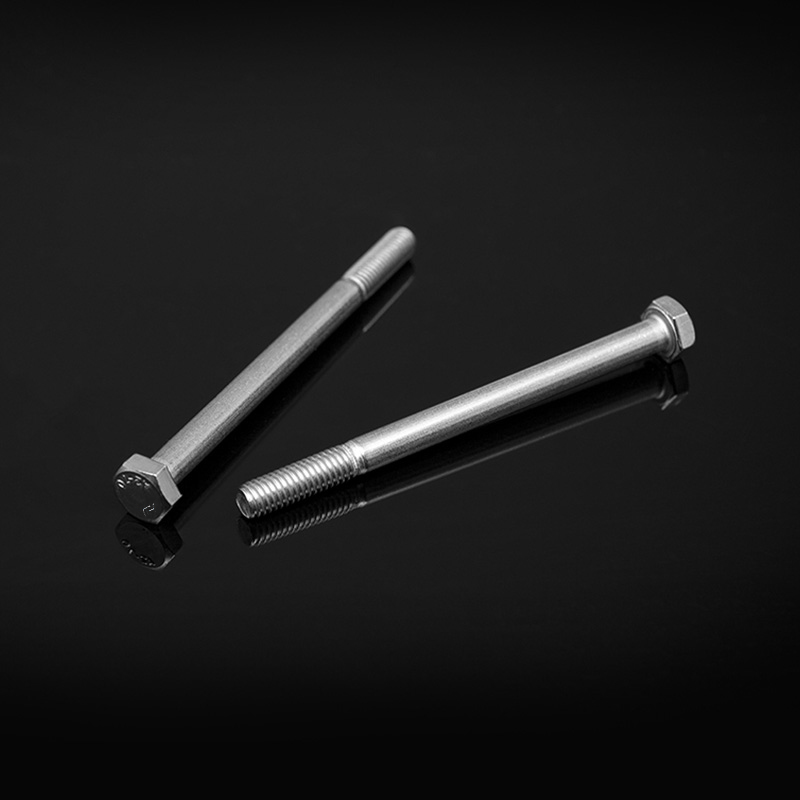
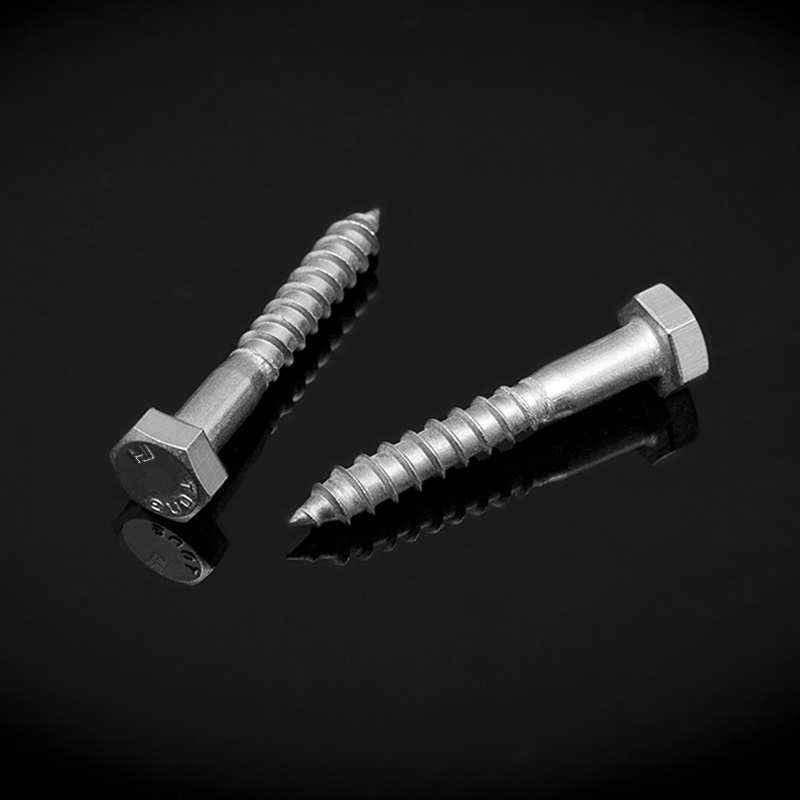
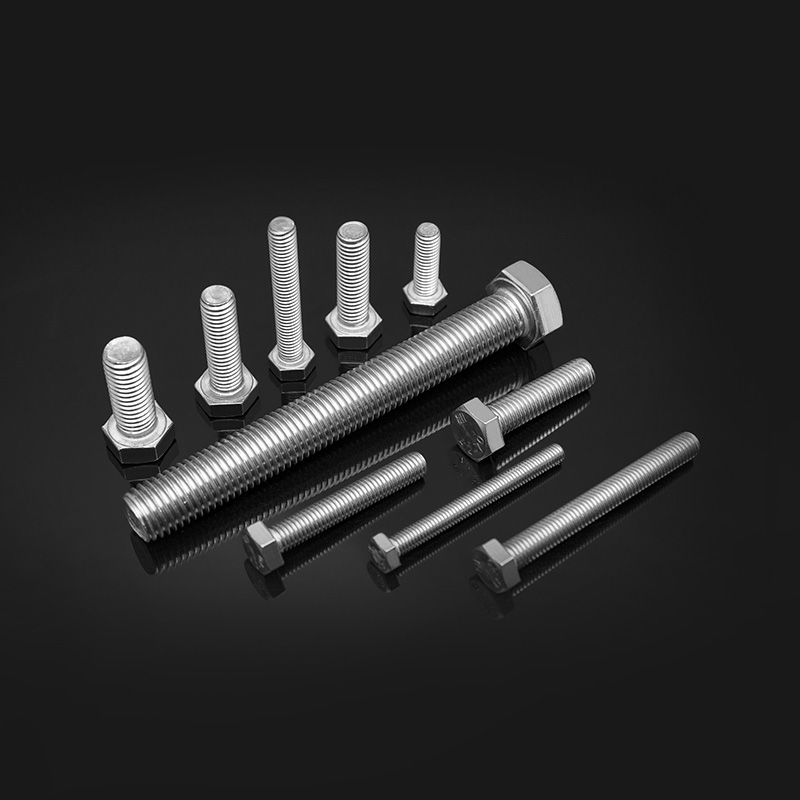 Болты с шестигранной головкой из нержавеющей стали и полной резьбой Эти болты подвергаются холодной высадке и накатыванию резьбы, что приводит к упрочнению металла, придавая ему превосходную прочность. Идеально подходит для соединений, работающих в тяжелых условиях, где требуется высокая несущая способность. Посмотреть продукт →
Нитки не обрезаются; они свернутый . Прокатка — это процесс холодной штамповки, при котором металл перемещается для создания профилей резьбы без удаления какого-либо материала. Заготовка винта помещается между двумя матрицами из закаленной стали, имеющими обратную резьбу. Когда заготовка вращается и зажимается между матрицами, металл течет в канавки матрицы, образуя резьбу. В результате такой обработки корни и боковые поверхности резьбы упрочняются, что делает их прочнее, чем нарезанные резьбы.
Существует два распространенных метода прокатки: прокатка в плоской штампе (для заготовок с головками) и планетарная прокатка (для шпилек и стержней с резьбой). Скорость поразительна: наши резьбонакатные станки могут производить сотни винтов в минуту. После накатки проверяем шаг резьбы, большой диаметр и концентричность. Гайки формируются аналогичным, но отдельным процессом с использованием метода нарезания резьбы или формовки.
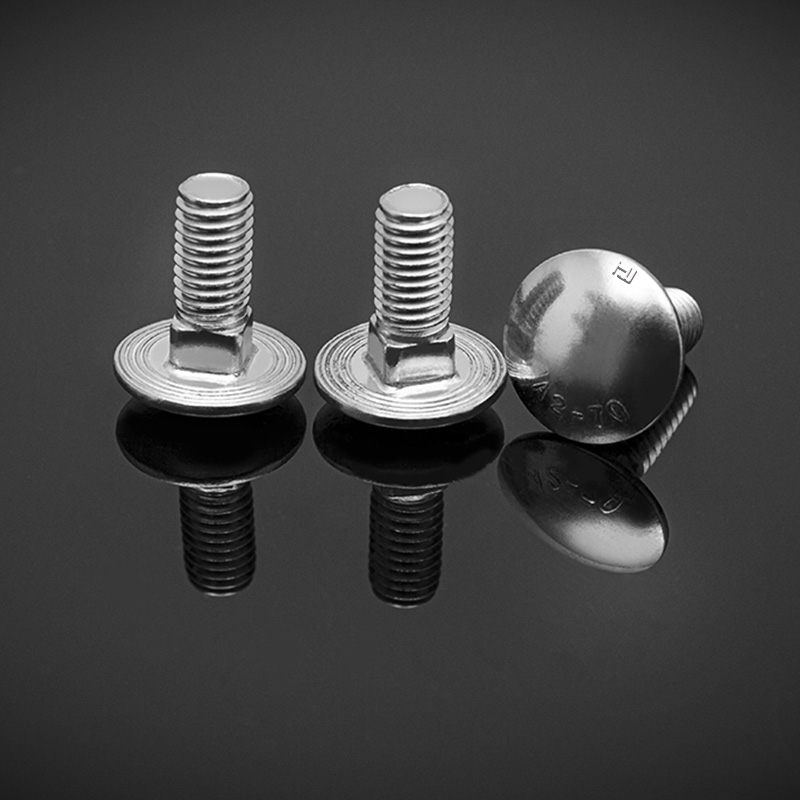
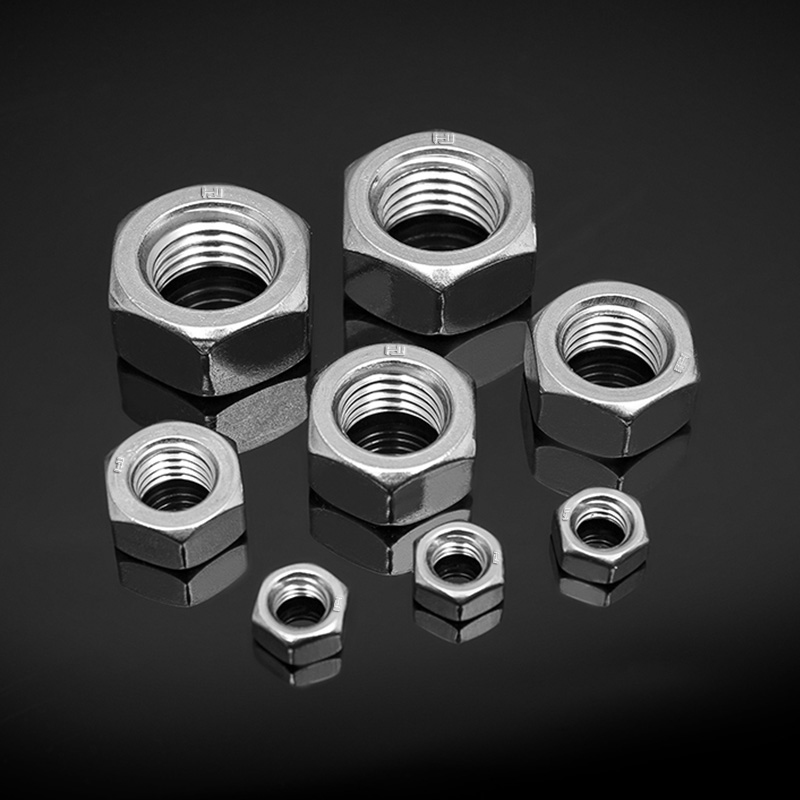 Шестигранные гайки из нержавеющей стали для высокопрочных применений Изготовлен из прецизионной резьбы и подвергнут термообработке для соответствия классам прочности, таким как A2-70 или A4-80. Это обеспечивает надежное крепление в сочетании с болтами в сложных сборках. Посмотреть продукт →
Хотя многие марки нержавеющей стали уже устойчивы к коррозии, в некоторых случаях требуется повышенная прочность. Например, если винт должен соответствовать требованиям высокой прочности (например, А2-70 или А4-80), мы выполняем отжиг на раствор с последующей закалкой и отпуском. Эта термообработка растворяет карбиды в матрице, затем быстро охлаждает для фиксации однородной аустенитной структуры, после чего следует контролируемый отпуск для уменьшения хрупкости и достижения желаемой твердости.
Наши линии термообработки оснащены ленточными печами непрерывного действия и системой контроля атмосферы для предотвращения образования окалины и окисления. Мы регулярно проверяем прочность на разрыв, предел текучести и твердость каждой производственной партии, чтобы гарантировать соответствие стандартам DIN, ISO или ANSI.
Нержавеющая сталь по своей природе устойчива к ржавчине, но обработка поверхности может улучшить внешний вид, смазывающую способность или добавить дополнительную защиту от коррозии. Обычная обработка винтов из нержавеющей стали включает пассивацию (удаление свободного железа с поверхности), электрополировку (создание гладкой и блестящей поверхности) и нанесение тонкого воскового или масляного покрытия для временной защиты от коррозии во время хранения. Для некоторых промышленных применений мы также предлагаем цинко-никелевое покрытие или черное оксидирование, хотя для нержавеющей стали они менее распространены.
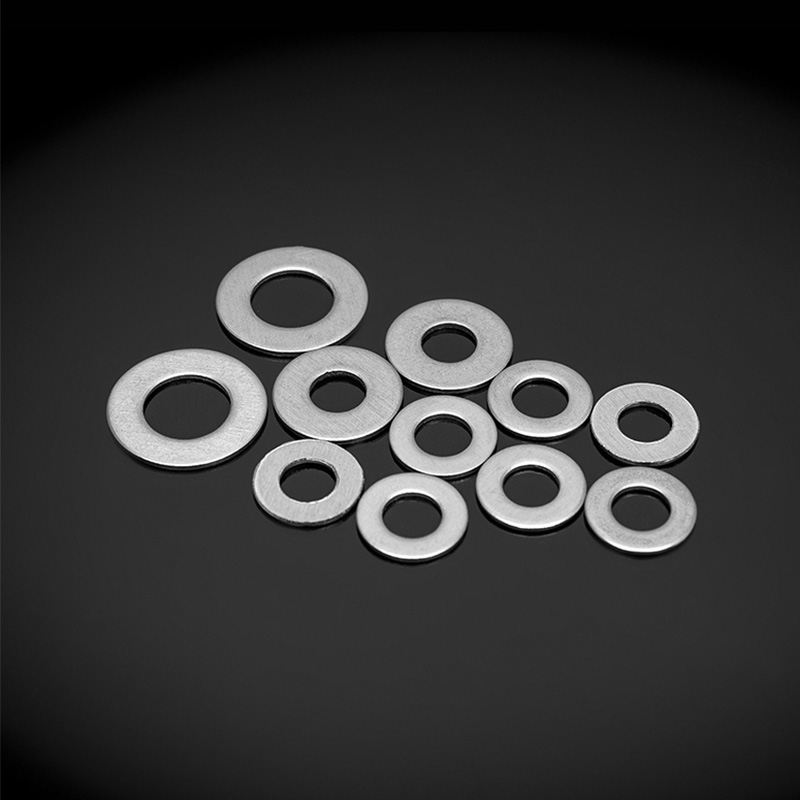 Плоские шайбы из нержавеющей стали для предотвращения коррозии Эти шайбы имеют такую же обработку поверхности, как и сопутствующие крепежные детали, для предотвращения гальванической коррозии. Они равномерно распределяют нагрузки и защищают соединяемые поверхности. Посмотреть продукт →
Шайбы и другие аксессуары, сопровождающие винты, часто имеют одинаковую обработку для предотвращения гальванической коррозии в сборках. Мы подбираем отделку в соответствии с требованиями заказчика, обеспечивая единообразный внешний вид всех крепежных элементов в проекте.
Качество – это не второстепенная мысль; оно вплетено в каждый шаг. Наша лаборатория выполняет контроль размеров с использованием оптических компараторов и цифровых микрометров, механические испытания с помощью тестеров на растяжение и твердомеры, а также металлографический анализ для проверки микроструктуры. Мы также проводим испытания в солевом тумане для подтверждения коррозионной стойкости. Наше предприятие имеет сертификаты ISO 9001, ISO 14001 и ISO 18001, и мы гордимся тем, что получили статус предприятия уровня AAA.
Вся эта строгость означает, что, когда винт покидает наш завод, вы можете быть уверены в его работе — будь то крепление системы крепления солнечной панели или железнодорожного сигнального столба.
Готовые винты очищаются, сортируются и упаковываются в соответствии с требованиями заказчика – от картонных коробок по 1000 штук до небольших блистеров со штрих-кодами. Мы используем автоматизированные счетные машины и весы для обеспечения точности. Наш склад осуществляет доставку по всему миру, и мы координируем свои действия с партнерами по логистике, чтобы соблюсти сроки доставки. Имея годовую мощность 60 000 тонн, мы поддерживаем значительный уровень запасов стандартных товаров, а также выполняем индивидуальные заказы в короткие сроки.
Понимание как производятся винты помогает инженерам и специалистам по закупкам выбирать подходящие крепежные детали для их применений. Если вам нужны шестигранные болты, гайки или шайбы из нержавеющей стали для сложных условий эксплуатации, этот процесс гарантирует надежность и прочность. Для более глубокого изучения различий между типами винтов ознакомьтесь с нашим руководством по категории крепежа и Преимущества винтов из нержавеющей стали .
Мы приглашаем вас изучить ассортимент нашей продукции и убедиться в ее качестве, основанном на многолетнем опыте. Каждый винт, который мы производим, является свидетельством нашей приверженности точности и долговечности.
Нить Толерантность: 6G стандартный DIN 13-15 、 DIN 13-12 Диаметр стержня d D≤m20 : A2-70 、 A4-70 ; M20 < D≤m39 : A2-50 、 A4-50 ; D≥M39 : C3 、 C4 ; D < M39
См. Подробности
Авторское право © Jiangsu Huajie Stainless Steel Products Co., Ltd. Все права защищены.